logo
bon prix  En ligne

Détails des produits

Created with Pixso. À la maison Created with Pixso. Produits Created with Pixso.
Bec de SMT
Created with Pixso. Bec en céramique CM DT NPM N610119486AB de Panasonic 240CSN SMT

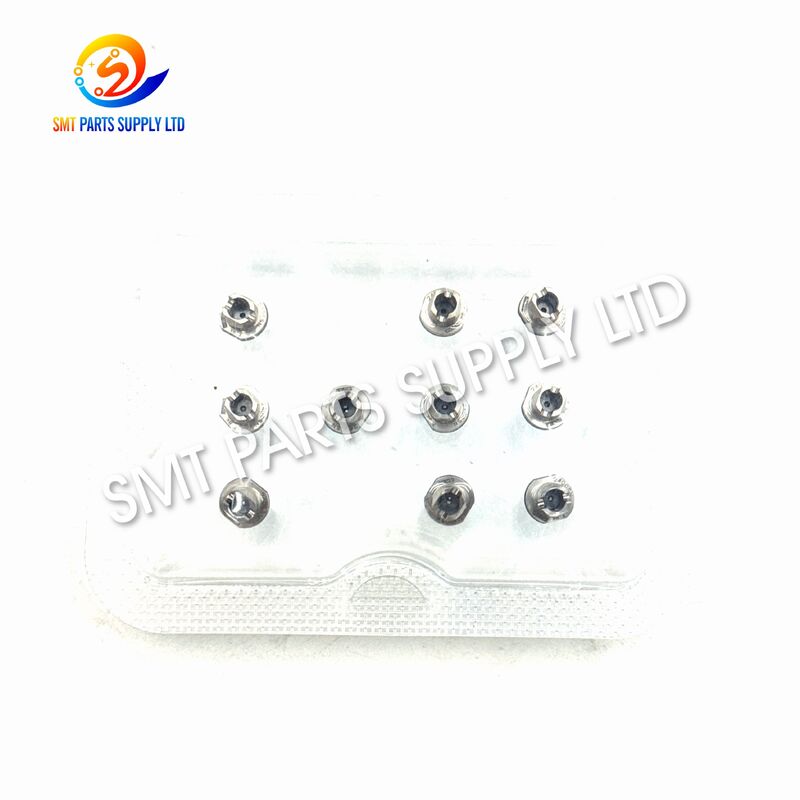
Bec en céramique CM DT NPM N610119486AB de Panasonic 240CSN SMT

Nom De La Marque: Panasonic
Numéro De Modèle: N610119486AB
Informations détaillées
Lieu d'origine:
CHINE ET JAPON
Référence de la marque:
Panasonic
Nom du produit:
Buse de placement CMS en céramique
Modèle de produit:
240CSN
Numéro de pièce principal:
N610119486AB
Référence connexe:
N610040853AC, sous réserve de confirmation de configuration
Catégorie de produit:
Buse de la machine SMT
Type de buse:
Buse de ramassage sous vide
Matériau de pourboire:
Céramique
Diamètre de la pointe extérieure:
Ø2,4 mm
Ouverture intérieure sous vide:
Ø1,8 mm
Exemples de composants typiques:
3216 télécommandé, 4532 télécommandé, TAN-X
Série de machines compatibles:
CM, DT et NPM
Référence de machine typique:
CM402, CM602, configurations NPM et DT sélectionnées
Mettre en évidence:

Buse SMT à pointe céramique

,

Buse SMT en céramique de 2

,

4 mm de diamètre extérieur

Description du produit

Bec en céramique CM DT NPM N610119486AB de Panasonic 240CSN SMT

Bec en céramique CM DT NPM N610119486AB de Panasonic 240CSN SMTBec en céramique CM DT NPM N610119486AB de Panasonic 240CSN SMTBec en céramique CM DT NPM N610119486AB de Panasonic 240CSN SMT

La buse CMS en céramique Panasonic 240CSN, identifiée par le numéro de pièce N610119486AB, est conçue pour la prise sous vide, le transport, l'alignement et le placement de composants compatibles à montage en surface. Il est couramment utilisé avec certaines configurations de machines de transfert CM, DT et NPM équipées d'une tête de buse appropriée.

La buse est dotée d'une pointe de prélèvement en céramique avec un diamètre extérieur nominal de Ø2,4 mm et une ouverture sous vide de Ø1,8 mm. Cette structure fournit une zone de contact appropriée pour certains composants de puce de taille moyenne, y compris les boîtiers de résistances ou de condensateurs typiques 3216 et 4532 et les composants au tantale compatibles.

Conçue pour le remplacement de la production, la maintenance préventive, la remise à neuf des lignes et l'inventaire des pièces de rechange, la buse 240CSN aide les fabricants à maintenir des performances de ramassage stables et à réduire les interruptions causées par des buses usées, bloquées, fissurées ou mal sélectionnées.

La compatibilité finale doit toujours être confirmée en fonction du modèle de machine, du type de tête de placement, du numéro de buse existant, des dimensions des composants, de la forme de la surface supérieure et des paramètres de production.


Identification du produit

Article Informations sur le produit
Référence de la marque du produit Panasonic
Modèle de produit 240CSN
Numéro de pièce principal N610119486AB
Catégorie de produit Buse de prélèvement et de placement SMT
Type de pointe Embout de ramassage sous vide en céramique
Diamètre extérieur nominal Ø2,4 mm
Ouverture nominale du vide Ø1,8 mm
Exemples de composants typiques 3216 télécommandé, 4532 télécommandé, TAN-X
Familles de machines compatibles Configurations CM, DT et NPM sélectionnées
Fonction principale Ramassage et placement des composants
Position d'installation Station de buse à tête de placement compatible
Application Fabrication d'électronique CMS
Objet de la fourniture Inventaire de remplacement, de maintenance et de pièces de rechange

Avantages clés du produit

Avantage Valeur de production
Embout de ramassage en céramique Fournit une surface de contact dure et stable pour les cycles de placement répétés
Diamètre de pointe défini Prend en charge un contact constant avec les surfaces des composants compatibles
Ouverture sous vide contrôlée Aide à maintenir une aspiration stable pendant le ramassage et le mouvement
Identification claire du modèle Simplifie la gestion des commandes, du stockage et de la maintenance
Structure remplaçable Permet le remplacement de la buse sans changer la tête complète
Référence de machine étendue Applicable à certaines configurations de tête CM, DT et NPM
Assistance à la maintenance Aide à restaurer la stabilité du ramassage après une usure ou une contamination de la buse
Emballage d'exportation Convient à la distribution internationale de pièces de rechange

Cause : problèmes SMT courants liés à l'état de la buse

Une buse pick-and-place est un petit composant, mais elle affecte directement la fiabilité du ramassage, la stabilité des composants, la reconnaissance visuelle, la précision du placement et la continuité de la production.

Lorsque la buse est usée, bloquée, endommagée ou inadaptée au composant, la machine peut produire des erreurs répétées même lorsque d'autres systèmes fonctionnent correctement.

1. Surface de ramassage usée

Un contact continu avec les composants peut modifier progressivement le profil de la pointe de la buse. L'usure peut réduire la surface d'étanchéité disponible et provoquer une prise de vide instable.

Les résultats typiques incluent :

  • Augmentation des échecs de collecte de composants.
  • Composants déplacés après le ramassage.
  • Rotation des composants pendant le mouvement de la tête.
  • Postes de placement irréguliers.
  • Fréquence de nouvelle tentative plus élevée.
  • Efficacité de production réduite.

2. Passage sous vide bloqué

La poussière, les résidus d'adhésif, la pâte à souder, les débris d'emballage et les petites particules de composants peuvent pénétrer dans le canal d'aspiration interne.

Une buse partiellement bouchée peut encore aspirer certains composants, mais la force d'aspiration peut devenir incohérente. Cela rend le défaut difficile à identifier pendant la production.

3. Pointe en céramique fissurée

Les pointes en céramique offrent une excellente stabilité dimensionnelle mais peuvent être endommagées par un impact, une manipulation incorrecte, une collision avec une machine ou une force d'installation excessive.

Même une petite fissure peut affecter :

  • Scellage sous vide.
  • Contacter le solde.
  • Alignement des composants.
  • Répétabilité du ramassage.
  • Durabilité de la pointe.
  • Reconnaissance automatique.

4. Taille de buse incorrecte

Une buse trop petite peut ne pas fournir une surface de contact ou une force de maintien du vide suffisante.

Une buse trop grande peut entrer en contact avec :

  • Bornes de composants.
  • Structures de paquets surélevées.
  • Composants à proximité.
  • Poches à ruban.
  • Surfaces d'alimentation.
  • Zones optiques sensibles.

La sélection correcte des buses ne doit pas se limiter à la longueur et à la largeur du composant.

5. Position de ramassage incorrecte

Une buse appropriée peut toujours fonctionner mal lorsque la position de prélèvement programmée n'est pas centrée sur une surface de composant stable.

Un ramassage décentré peut provoquer :

  • Inclinaison des composants.
  • Rotation pendant le mouvement.
  • Erreurs de correction de la vision.
  • Décalage de placement.
  • Le composant tombe.
  • Dommages au colis.

6. Paramètres de vide incorrects

Un vide insuffisant peut entraîner la chute des composants pendant le mouvement.

Un vide excessif peut ralentir la libération des composants ou augmenter le risque de détacher plusieurs pièces minces provenant d'un emballage inapproprié.

7. Hauteur de placement incorrecte

Si la hauteur de ramassage est trop faible, la buse peut appuyer excessivement contre le composant ou la poche du chargeur.

Si la hauteur de prélèvement est trop élevée, la buse risque de ne pas créer une étanchéité complète avec la surface du composant.

8. Mauvais état du chargeur

Les problèmes de ramassage ne sont pas toujours causés par la buse. Un chargeur usé, une position incorrecte de la bande, une poche de composant instable ou un problème de bande de couverture peuvent créer des symptômes similaires.

La buse, l'alimentateur, le système de vide, l'étalonnage de la tête, les paramètres de vision et le programme doivent donc être inspectés ensemble.


Symptômes courants de production et causes possibles

Symptôme de production Cause possible liée à la buse
Erreur de ramassage fréquente Ouverture d'aspiration bloquée ou surface de ramassage usée
Le composant tombe pendant le mouvement Étanchéité insuffisante ou taille de buse incorrecte
Le composant tourne après le ramassage Ramassage décentré ou contact inégal de la buse
Échec de la reconnaissance visuelle Position instable du composant ou buse sale
Décalage de placement Usure de la buse, faux-rond ou calibrage incorrect
Dommages à la surface des composants Pression de ramassage excessive ou taille de buse inadaptée
Cycle de production lent Corrections de détection ou tentatives de reconnaissance répétées
Libération irrégulière Canal contaminé ou synchronisation du vide inappropriée
Alarme buse machine Mauvaise installation ou problème de reconnaissance des buses
Durée de vie courte des buses Collision, mauvaise manipulation ou entretien incorrect

Solution : utilisez la bonne buse 240CSN

L'installation de la buse 240CSN appropriée peut aider à restaurer l'interface de capture prévue entre la tête de placement et les composants compatibles.

La pointe en céramique offre une surface de contact contrôlée, tandis que l'ouverture sous vide de Ø1,8 mm permet une pression négative pour maintenir le composant pendant le transfert.

Lorsqu’elle est correctement sélectionnée et installée, la buse peut contribuer à améliorer :

Stabilité du pick-up

Une surface de capture appropriée crée un contact plus cohérent entre la buse et le composant.

Détention des composants

Un débit de vide stable permet de maintenir le composant solidement fixé pendant l'accélération, la rotation, l'inspection visuelle et le mouvement vers le PCB.

Répétabilité du placement

La position cohérente du capteur et l'orientation des composants aident la machine à appliquer des corrections de placement précises.

Continuité de production

Le remplacement d'une buse usée ou fissurée peut réduire les alarmes de collecte récurrentes, les interventions manuelles et les arrêts de production.

Efficacité de l'entretien

Le modèle 240CSN clairement identifié et le numéro de pièce N610119486AB simplifient la gestion des achats et des pièces de rechange.

Protection des composants

La taille correcte de la buse peut réduire les contacts inutiles avec les bornes des composants ou les structures sensibles du boîtier.


Améliorations opérationnelles attendues

Zone d'amélioration Résultat potentiel
Stabilité du vide Maintien plus cohérent des composants
Taux de réussite du ramassage Moins de tentatives de ramassage infructueuses
Position des composants Mouvement ou rotation réduit
Reconnaissance visuelle Présentation des composants plus stable
Précision du placement Meilleure répétabilité aux coordonnées programmées
Disponibilité des machines Moins d'interruptions liées aux buses
Temps d'entretien Remplacement et dépannage plus rapides
Contrôle des stocks Gestion simplifiée des modèles et des références

Le résultat final dépend du processus de production complet. Une nouvelle buse ne peut pas corriger indépendamment les dommages causés au doseur, les erreurs d'étalonnage de la tête, les défauts du système de vide, une programmation incorrecte ou un emballage de composants inapproprié.


Caractéristiques

Spécification Détails
Nom du produit Buse de placement CMS en céramique 240CSN
Numéro de modèle 240CSN
Numéro de pièce principal N610119486AB
Type de produit Buse de ramassage sous vide
Matériau de la pointe Céramique
Diamètre nominal de la pointe extérieure Ø2,4 mm
Ouverture intérieure nominale Ø1,8 mm
Principe de ramassage Vide à pression négative
Exemples de composants typiques 3216 télécommandé, 4532 télécommandé, TAN-X
Référence de machine compatible Systèmes CM, DT et NPM sélectionnés
Modèles de machines typiques CM402, CM602, machines NPM et DT sélectionnées
Compatibilité des têtes Confirmer en fonction de la configuration de la tête installée
Objectif principal Prélèvement, maintien, transfert et placement de composants CMS
Méthode d'installation Station de montage de buse à tête de placement
Environnement opérationnel Ligne de production CMS
Options de conditions Confirmer selon devis
Inspection Aspect, embout, passage sous vide, modèle et quantité
Conditionnement Emballage de protection individuel
Unité de commande Morceau
Exigence personnalisée Disponible selon échantillon ou spécification confirmée

Explication du code de buse

La désignation du modèle aide les acheteurs à comprendre la configuration de base des buses.

Élément de code Signification générale
240 Taille de buse et référence de structure
C Désignation de la pointe en céramique
S Configuration structurelle spécifique de la buse
N Configuration du marquage de reconnaissance pour les applications NPM compatibles
N610119486AB Numéro de pièce du produit principal

Le code de la buse ne doit pas être utilisé comme seule norme de compatibilité. Les clients doivent également vérifier la buse existante, le modèle de machine, le type de tête, l'ensemble des composants et les dimensions physiques.


Comparaison des buses de même série

Modèle de buse Numéro de pièce commun Matériau de la pointe Poste de sélection typique
225CSN N610119479AB Céramique Applications de collecte de petits composants
226CSN N610119480AB Céramique Petits composants de puce rectangulaires
230CSN N610119484AB Céramique Ensembles de composants de petite à moyenne taille
235CSN N610119485AB Céramique Applications de composants à puce moyenne
240CSN N610119486AB Céramique Composants moyens nécessitant une zone de contact circulaire plus large
256CSN N610148260AA Céramique Applications de composants plus grands ou spécialisés

Cette comparaison est destinée à une référence préliminaire. Le modèle correct dépend de la surface supérieure du composant, du poids, de la hauteur, de la géométrie de l'emballage, du centre de ramassage, du programme de la machine et de la configuration de la tête.


Modèles 240CSN et similaires de la série 240

Modèle Différence primaire Rappel de sélection
240C Version à pointe en céramique pour une configuration de tête spécifique Confirmer le type de tête et l'interface de la buse
240 CN Modèle à pointe en céramique avec configuration de marquage de reconnaissance Confirmer le code-barres ou l'exigence de reconnaissance
240CS Structure à pointe en céramique pour têtes de machines compatibles Vérifiez soigneusement le modèle de buse existant
240CSN Structure à pointe en céramique avec configuration de reconnaissance NPM Confirmer N610119486AB et tête installée

Ces modèles peuvent sembler similaires mais ne doivent pas être considérés comme interchangeables.

Vérifiez toujours :

  • Marquage complet des buses.
  • Numéro de pièce d'origine.
  • Longueur totale de la buse.
  • Structure de montage.
  • Conception de bride.
  • Marque de reconnaissance.
  • Géométrie de la pointe.
  • Spécification de la tête de machine.

Application

La buse Panasonic 240CSN est utilisée dans les processus d'assemblage automatique CMS nécessitant une prise de vide stable et un placement précis des composants électroniques compatibles.

Electronique grand public

Les environnements de production appropriés peuvent inclure :

  • Tableaux de contrôle pour maison intelligente.
  • Produits audio et vidéo.
  • Contrôleurs d'appareils électroménagers.
  • Modules d'affichage.
  • Appareils électroniques portables.
  • Adaptateurs secteur et chargeurs.

Electronique automobile

Les applications potentielles comprennent :

  • Modules de contrôle du véhicule.
  • Tableaux de commande d'éclairage.
  • Assemblages de capteurs.
  • Modules de gestion de l'alimentation.
  • Unités de communication.
  • Electronique du tableau de bord.

Electronique Industrielle

La buse peut être utilisée dans des productions impliquant :

  • Contrôleurs programmables.
  • Alimentations industrielles.
  • Cartes de commande moteur.
  • Équipement d'automatisation.
  • Systèmes de surveillance.
  • Interfaces de communication.

Produits de communication

Un placement de composants compatible peut être requis pour :

  • Équipement réseau.
  • Modules sans fil.
  • Cartes de traitement du signal.
  • Terminaux de communication.
  • Équipement de transmission de données.
  • Systèmes de contrôle d'antenne.

Électronique d'éclairage

La buse peut prendre en charge le placement de composants compatibles pour :

  • Cartes de commande LED.
  • Contrôleurs d'éclairage.
  • Circuits de conversion de puissance.
  • Modules d'éclairage intelligents.
  • Ensembles d'éclairage industriel.

Electronique médicale et de laboratoire

Lorsque les exigences en matière de composants et de processus sont adaptées, les applications peuvent inclure :

  • Équipement de surveillance.
  • Instruments de laboratoire.
  • Electronique de diagnostic.
  • Modules de contrôle.
  • Appareils électroniques portables.

Scénarios d'utilisation typiques

Scénario d'utilisation But
Entretien programmé Remplacez les buses avant que les performances ne deviennent instables
Réparation d'urgence Restaurer la production après un endommagement ou un blocage de la pointe
Présentation d'un nouveau produit Tester l’adéquation de la buse pour un nouvel ensemble de composants
Changement de production Préparer des jeux de buses pour différents programmes de PCB
Remise à neuf des machines Remplacer les pièces consommables usées de la tête de placement
Stockage de pièces de rechange Gardez l'inventaire d'urgence à proximité de la ligne de production
Fabrication sous contrat Prise en charge de plusieurs produits clients et types de composants
Service à l'étranger Fournir des pièces de maintenance pour les usines internationales

Bec en céramique CM DT NPM N610119486AB de Panasonic 240CSN SMTBec en céramique CM DT NPM N610119486AB de Panasonic 240CSN SMTBec en céramique CM DT NPM N610119486AB de Panasonic 240CSN SMT

Comment ça marche

Étape 1 : Installation de la buse

La buse 240CSN est installée dans une station de buse compatible ou une interface de tête de placement.

La zone de montage doit être propre, intacte et exempte de particules libres.

Étape 2 : Reconnaissance de la machine

La machine confirme le type de buse grâce à la méthode de reconnaissance et au programme de production applicables.

Une identification incorrecte des buses peut entraîner une alarme ou une manipulation inappropriée des composants.

Étape 3 : Positionnement du micro

La tête de placement se déplace au-dessus de la poche d'alimentation contenant le composant programmé.

La machine aligne la buse avec les coordonnées de ramassage définies.

Étape 4 : Contact de la buse

La pointe en céramique s'approche de la surface du composant.

Une hauteur de ramassage correcte permet à la buse de créer un contact approprié sans appliquer une pression excessive.

Étape 5 : Activation du vide

Une pression négative est appliquée à travers l’ouverture sous vide de Ø1,8 mm.

Le composant est maintenu contre la pointe de la buse.

Étape 6 : Levage des composants

La tête de placement soulève le composant de la pochette à ruban, du plateau, du chargeur de bâtonnets ou de tout autre système d'alimentation.

Étape 7 : Inspection visuelle

Le système de vision industrielle vérifie la position, la rotation et l’orientation des composants.

Le programme de placement calcule la correction requise.

Étape 8 : Transfert de composants

La tête transporte le composant vers l'emplacement programmé du PCB.

La buse doit maintenir une aspiration stable pendant le mouvement et la rotation.

Étape 9 : Placement du PCB

La tête de placement abaisse le composant sur la pâte à souder ou sur la position spécifiée de la carte.

La force de placement contrôlée aide à prévenir les dommages aux composants ou aux PCB.

Étape 10 : Libération du vide

La machine arrête le vide et libère le composant.

La buse revient ensuite pour le cycle de placement suivant.


Tableau des processus de travail

Étape du processus Exigence de buse
Reconnaissance des machines Modèle et identification corrects
Approche de ramassage Position précise et hauteur correcte
Contact superficiel Contact stable sans pression excessive
Activation sous vide Effacer le canal interne
Levage de composants Force de maintien suffisante
Mouvement de la tête Orientation stable des composants
Inspection visuelle Présentation cohérente des composants
Placement Position de libération précise
Libération du vide Séparation fluide des composants
Opération répétée Performances stables sur des cycles continus

Comment choisir la bonne buse

1. Confirmez le modèle de machine

Fournir la désignation complète de la machine.

Les exemples peuvent inclure :

  • CM402.
  • CM602.
  • Série NPM.
  • Série DT.
  • Autres configurations compatibles.

La famille de machines à elle seule peut ne pas suffire car différentes têtes peuvent être installées sur la même plateforme.

2. Confirmez le type de tête de placement

Le responsable du placement détermine :

  • Interface de montage de buse.
  • Longueur de la buse.
  • Méthode de reconnaissance.
  • Taille des composants pris en charge.
  • Poids maximum des composants.
  • Capacité de vide.
  • Vitesse de placement.

Une buse 240CSN ne doit être commandée qu'après avoir confirmé la compatibilité de la tête.

3. Vérifiez le marquage des buses existant

Fournissez des photographies claires montrant :

  • Corps de buse complet.
  • Embout de micro en céramique.
  • Bride.
  • Marque de reconnaissance.
  • Modèle imprimé.
  • Étiquette de numéro de pièce.
  • Interface d'installation.

4. Fournir les dimensions des composants

Les données suivantes doivent être incluses :

Détail des composants Informations requises
Longueur Millimètres
Largeur Millimètres
Hauteur Millimètres
Poids Valeur approximative
Type de colis Résistance, condensateur, tantale ou autre
Surface supérieure Plat, incurvé, encastré, surélevé ou irrégulier
Centre de ramassage Zone de contact disponible
Conditionnement Bande, plateau, tube ou vrac

5. Examinez la surface du composant

La pointe de la buse doit toucher une zone stable.

Évitez de sélectionner une buse qui touche :

  • Bornes exposées.
  • Etiquettes en relief.
  • Lentilles optiques.
  • Trous ouverts.
  • Couvertures fragiles.
  • Surfaces moulées inégales.
  • Structures électriques sensibles.

6. Confirmez la zone de ramassage requise

Le profil de contact de Ø2,4 mm doit s'insérer dans la surface supérieure stable du composant.

La buse ne doit pas dépasser du corps du composant ni entrer en contact avec les structures d'emballage adjacentes.

7. Évaluer le poids des composants

Les composants plus lourds nécessitent une force de maintien sous vide suffisante et une zone de contact stable.

L'accélération des composants et la vitesse de la machine doivent également être prises en compte.

8. Examiner la vitesse de production

Le placement à grande vitesse crée des forces d'accélération plus importantes.

Une buse qui fonctionne lors de tests manuels peut encore devenir instable à pleine vitesse de production.

9. Confirmer les exigences de reconnaissance

La désignation « N » est associée à une configuration de reconnaissance utilisée par les systèmes NPM compatibles.

Vérifiez si la machine nécessite la fonction de reconnaissance des buses correspondante.

10. Effectuer un test d'essai

Pour une nouvelle candidature, commencez par :

  • Ramassage à basse vitesse.
  • Vérification manuelle des composants.
  • Confirmation par reconnaissance visuelle.
  • Inspection de placement-position.
  • Surveillance de la stabilité du vide.
  • Augmentation progressive de la vitesse.

Informations requises avant le devis

Informations requises Raison
Modèle de produit Confirme l'exigence 240CSN
Numéro de pièce Confirme N610119486AB
Modèle de machine Identifie la compatibilité de la plateforme
Type de tête Confirme l'interface de montage de la buse
Photo de la buse existante Permet une comparaison visuelle
Paquet de composants Prend en charge la sélection préliminaire
Dimensions des composants Confirme l'adéquation de la zone de contact
Quantité requise Détermine le devis et le packaging
Destination de livraison Prend en charge le calcul des frais d'expédition
Condition requise Confirme la qualité de fourniture demandée
Exigence d'inspection Définit les attentes en matière de contrôle qualité
Date de livraison demandée Prend en charge la planification de la disponibilité

Des informations complètes permettent un examen plus rapide de la compatibilité et réduisent le risque de recevoir une buse inadaptée.


Contrôle de qualité

Vérification du modèle

Le modèle de buse et le numéro de pièce doivent être vérifiés par rapport au bon de commande.

Contrôle de l'apparence

La buse doit être inspectée pour :

  • Des fissures.
  • Déformation.
  • Contamination.
  • Grosses rayures.
  • Dommages causés par les impacts.
  • Pièce d'identité manquante.
  • Usure anormale.

Inspection des pointes en céramique

La pointe du capteur en céramique doit avoir :

  • Une surface de contact complète.
  • Aucun éclat visible.
  • Aucun dommage majeur aux bords.
  • Aucune contamination adhésive.
  • Aucune ouverture bloquée.

Inspection des passages sous vide

Le canal interne doit permettre une circulation d’air propre.

Un passage bloqué peut réduire considérablement les performances du ramassage.

Inspection de la structure de montage

La zone d'installation doit correspondre à la configuration de la tête confirmée.

Contrôle des quantités

La quantité emballée doit correspondre au bon de commande et à la liste de colisage.

Inspection des emballages

Chaque buse doit être protégée contre :

  • Impact.
  • Poussière.
  • Humidité.
  • Contact de pointe à pointe.
  • Vibrations du transport.

Tableau d'inspection avant expédition

Article d'inspection Objectif de l'inspection
Modèle de produit 240CSN
Numéro de pièce principal N610119486AB
Matériau de la pointe Céramique
État de la pointe Aucune fissure ou éclat visible
Ouverture sous vide Propre et dégagé
Interface de montage Structure confirmée correcte
Zone de reconnaissance Clair et intact
Apparence générale Propre et exempt de déformation
Quantité Ordre des correspondances
Conditionnement Protégé individuellement

Recommandations d'installation

  1. Arrêtez la machine conformément à la procédure de maintenance approuvée.
  2. Déplacez la tête de placement dans une position de maintenance sûre.
  3. Retirez la buse existante en utilisant la méthode de manipulation appropriée.
  4. Inspectez la station de buses pour déceler de la poussière ou des matériaux cassés.
  5. Nettoyez la zone de montage avec un outil de maintenance approuvé.
  6. Évitez de toucher la pointe en céramique avec les doigts nus.
  7. Installez la buse 240CSN sans force excessive.
  8. Vérifiez que la buse est correctement installée.
  9. Vérifiez la reconnaissance de la machine.
  10. Effectuez un test de ramassage à basse vitesse.
  11. Vérifiez l’alignement de la vision et la libération des composants.
  12. Reprenez la production à pleine vitesse uniquement après des tests stables.

Recommandations d'entretien

Inspection visuelle quotidienne

Vérifiez la pointe de la buse pour déceler toute contamination visible, fissures et usure anormale.

Nettoyage régulier

Utilisez une méthode de nettoyage des buses SMT approuvée.

N'insérez pas d'objets métalliques durs dans l'ouverture en céramique.

Vérification des performances du vide

Surveillez les tendances des erreurs de ramassage et les performances du vide.

Une augmentation progressive des erreurs peut indiquer une buse partiellement obstruée.

Inspection des collisions

Retirez et inspectez la buse immédiatement après une collision frontale ou un arrêt anormal de la machine.

Stockage approprié

Placez les buses dans des compartiments individuels.

Évitez de laisser les pointes en céramique entrer en contact les unes avec les autres.

Dossiers d'entretien

Enregistrer:

  • Modèle de buse.
  • Numéro de pièce.
  • Date de pose.
  • Ligne de machines.
  • Position de la tête.
  • Date de ménage.
  • Historique des défauts.
  • Raison de remplacement.

Calendrier d'entretien recommandé

Fréquence Action recommandée
Chaque quart de travail Inspection visuelle
Tous les jours Nettoyage des surfaces et examen des erreurs de ramassage
Hebdomadaire Inspection des canaux sous vide
Pendant le changement Confirmer la correspondance du modèle de buse et des composants
Après une collision Retrait et inspection immédiats
Après des erreurs de ramassage répétées Nettoyer, tester ou remplacer
Pendant la maintenance préventive Comparez toutes les positions de buses
Avant le stockage Nettoyer, sécher, étiqueter et protéger

Les intervalles de maintenance réels dépendent du volume de production, de la propreté de l'atelier, du matériau des composants, de l'état du chargeur et de la vitesse de la machine.


Conditionnement

Étape d'emballage Description
Préparation des surfaces Produit vérifié et nettoyé
Protection des pointes Pointe en céramique protégée des chocs
Emballage individuel Chaque buse emballée séparément
Identification Modèle et quantité clairement étiquetés
Emballage intérieur Boîte ou plateau de protection
Emballage extérieur Carton d'exportation
Contrôle de quantité Vérifié avant de sceller
Marque d'expédition Ajouté selon les exigences de la commande

Des étiquettes spéciales, des dossiers d'inspection ou un emballage personnalisé peuvent être discutés avant la confirmation de la commande.


Avantages d'achat

Effacer les données du produit

Le modèle 240CSN et le numéro de pièce N610119486AB sont clairement indiqués pour faciliter l'approvisionnement.

Aide à la compatibilité

Les informations sur la machine, la tête, les composants et les buses existantes peuvent être consultées avant la confirmation de la commande.

Quantité flexible

Les commandes d’essai, les quantités de maintenance et les achats en volume de production peuvent être discutés.

Emballage de protection pour l'exportation

La protection individuelle aide à réduire les dommages causés aux pointes en céramique pendant le transport international.

Vérification avant expédition

Le modèle du produit, l'apparence, l'état de la pointe, le passage sous vide et la quantité peuvent être vérifiés avant expédition.

Convient à plusieurs types d'acheteurs

Ce produit convient pour :

  • Usines CMS.
  • Fabricants d'électronique.
  • Entreprises EMS.
  • Équipes de maintenance des machines.
  • Rénovateurs d'équipements.
  • Distributeurs de pièces détachées.
  • Sociétés commerciales à l’étranger.
  • Prestataires de services techniques.

FAQ

Q1 : Quel est le numéro de pièce principal de la buse Panasonic 240CSN ?

Le numéro de pièce principal est N610119486AB. Les acheteurs doivent confirmer le marquage des buses existantes, le modèle de machine, le type de tête et la structure physique avant de passer une commande, car les modèles de buses similaires de la série 240 ne sont pas automatiquement interchangeables.

Q2 : Quelles machines peuvent utiliser la buse 240CSN ?

La buse est généralement associée à certaines configurations de machines de transfert CM, DT et NPM. La compatibilité dépend de la tête de placement installée, de l'interface de buse, du système de reconnaissance et du programme de la machine plutôt que du seul nom de la famille de la machine.

Q3 : Quels composants la buse 240CSN peut-elle récupérer ?

Les références d'application typiques incluent les packages de résistances ou de condensateurs 3216 et 4532 et les composants au tantale compatibles. L'adéquation réelle dépend des dimensions des composants, du poids, de la hauteur, de la forme de la surface supérieure, du centre de ramassage, des réglages du vide et de la vitesse de production.

Q4 : Pourquoi une nouvelle buse produit-elle toujours des erreurs de ramassage ?

Le problème peut être lié à la position du chargeur, à l'emballage des composants, à l'alimentation en vide, à l'étalonnage de la tête, à la hauteur du ramasseur, aux paramètres de vision, à la programmation de la machine ou à une sélection de buse incorrecte. Le processus de ramassage complet doit être inspecté avant de remplacer des pièces supplémentaires.

Q5 : Quelles informations sont requises pour un devis précis ?

Veuillez fournir le modèle de buse, le numéro de pièce, le modèle complet de la machine, le type de tête de placement, les photographies de buses existantes, les dimensions des composants, l'emballage des composants, la quantité requise, la destination de livraison, l'état demandé et toute exigence particulière en matière d'inspection ou d'emballage.


Contactez-nous

Contactez-nous pour connaître la disponibilité des produits, les devis, les délais de livraison, l'examen de compatibilité, les exigences d'inspection et les modalités de livraison internationale.

Pour recevoir une offre plus rapide et plus précise, veuillez inclure :

  • Modèle de produit : 240CSN.
  • Numéro de pièce : N610119486AB.
  • Modèle de machine complet.
  • Type à tête de placement.
  • Photographies de buses existantes.
  • Nom du composant et package.
  • Dimensions des composants.
  • Quantité requise.
  • Pays de livraison.
  • Date de livraison demandée.
  • État du produit requis.
  • Exigences spéciales en matière d’emballage ou d’inspection.

Nous prenons en charge les commandes à l'essai, les exigences de maintenance régulière, l'achat de pièces de rechange pour la ligne de production et les demandes de renseignements sur les quantités des distributeurs.

Produits connexes